



Kaflaröð og hvað stafirnir þýða
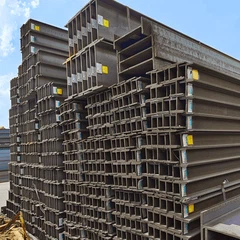
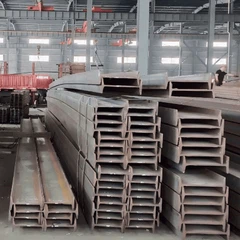
Heitt-valsaðir H hlutar eru flokkaðir eftir hlutfalli dýptar og flansbreiddar. Breiða röðin, sem kallast HW, hefur dýpt sem er nokkurn veginn jöfn flansbreiddinni og er notuð fyrir súlur og fyrir þjöppunarhluta, því breiði flansinn gefur góðan hringradíus um báða ása. Meðalröðin, HM, situr á milli þeirra tveggja, en mjó röðin, HN, nær yfir bjálka með flansbreidd sem er um það bil helmingi dýptar, sem er skilvirkt til að beygja. Hlutatöflurnar í GB/T 11263 og JIS G3192 nota sömu rökfræði, þannig að HW 200x200 sem er raðað eftir hvorum staðlinum sem er lýsir náið sambærilegu sniði.
Alhliða velting framleiðir samhliða flansa með stöðugri þykkt þvert á breiddina, sem einfaldar boltaðar endatengingar og soðnar stífur í smáatriðum samanborið við mjókkandi-flanshluta.
Algengar stærðir og massi á metra
| Hluti (mm) | Vefþykkt (mm) | Flansþykkt (mm) | Massi (kg/m) |
|---|---|---|---|
| 100 x 100 | 6 | 8 | 16.9 |
| 125 x 125 | 6.5 | 9 | 23.6 |
| 150 x 150 | 7 | 10 | 31.1 |
| 200 x 200 | 8 | 12 | 49.9 |
| 250 x 250 | 9 | 14 | 71.8 |
| 300 x 300 | 10 | 15 | 93.0 |
| 350 x 350 | 12 | 19 | 134.9 |
| 400 x 400 | 13 | 21 | 171.7 |
| 148 x 100 | 6 | 9 | 20.7 |
| 194 x 150 | 6 | 9 | 29.9 |
Gildin hér að ofan eru nafnverð, tekin úr kaflatöflunum; Millivalsvik leyfir smá breytileika á vef- og flansþykkt og raunverulegur massi afhents búntis er venjulega athugaður á móti fræðilegri tölu við samþykkt vikmörk.
Einkunnakröfur bornar saman
| Einkunn | Standard | Min. ávöxtun (MPa) | Togstyrkur (MPa) |
|---|---|---|---|
| A36 | ASTM A36/A36M | 250 | 400-550 |
| A572 Gr.50 | ASTM A572/A572M | 345 | 450 lágmark |
| Q235B | GB/T 700-2006 | 235 | 370-500 |
| Q345B / Q355B | GB/T 1591-2018 | 355 | 470-630 |
| SS400 | JIS G3101 | 245 | 400-510 |
| S355JR | EN 10025-2 | 355 | 470-630 |
A572 Gr.50 er há-styrkur lág-blendiflokkur með 345 MPa lágmarksuppskeru og 450 MPa lágmarks togstyrk, oft tilgreint þar sem léttari geisla er þörf fyrir sömu augnabliksgetu. Q345B og arftaki hans Q355B skila svipaðri 355 MPa lágmarksuppskeru. Valið á milli þeirra ræðst venjulega af hönnunarkóðanum og því hvort suðuaðferðir framleiðandans séu nú þegar hæfar fyrir einkunnina.
Frágangur, birgðir og pöntunargögn
H hlutar eru afhentir sem-valsaðir, léttolíuðir til flutnings eða heitgalvaniseraðir samkvæmt ISO 1461. Galvaniserun er venjulegur kostur fyrir óvarða ramma, en það krefst þess að frárennslis- og útblástursgöt framleiðandans séu skorin fyrir húðunarlínuna, þannig að gatastöður ættu að vera settar upp frekar en eftir teikningu dúksins. Þar sem krafist er málaðs áferðar yfir galvaniserun er epoxýgrunnur sem er samsettur fyrir sink notaður til að byggja upp kerfið.
Í fullri fyrirspurn ætti að koma fram: kaflaheiti og röð, stálflokkur, magn í stykkjum eða tonnum, lengdar- og lengdarvikmörk, endaundirbúningur, hvort borun eða brjóst er krafist, húðunarkröfur og gerð skoðunarvottorðs. Lagerframboð fyrir algengar stærðir sem taldar eru upp hér að ofan eru venjulega í 6 m og 12 m lengdum, með skornar lengdir framleiddar eftir pöntun.
Algengar spurningar
Q:Er A572 Gr.50 beint í staðinn fyrir A36?
A: A572 Gr.50 er sterkari, með 345 MPa lágmarksafköst á móti 250 MPa fyrir A36, og 450 MPa lágmarks togstyrk á móti 400-550 MPa sviði. Það er ekki-minnkun á endurnýjun án staðfestingar, vegna þess að meiri styrkur fylgir oft hærra-til-toghlutfalli og mismunandi seigjueiginleikum og suðuaðferðir sem eru hæfar fyrir A36 gætu þurft að endurhæfa.
Q:Hver er munurinn á HW, HM og HN hlutum?
Svar: Stafirnir lýsa sambandinu milli breiddar-til-dýptar. HW hlutar eru með flansbreidd nálægt kafladýpt og klæðastúlum, HN hlutar eru með mjórri flans til að beygja skilvirkni og HM hlutar falla þar á milli. Massi á metra og sniðstuðull um veika ásinn eru mismunandi í samræmi við það, þannig að röðin verður að koma fram á pöntuninni.
Q:Er hægt að sjóða galvaniseruðu H-bita á staðnum?
A: Suðu í gegnum galvaniseruðu lag myndar sinkhúð og gljúpa suðu og fyrst verður að fjarlægja húðunina í og í kringum samskeytin. Eftir suðu er viðkomandi svæði lagfært með sink-ríkri húðun í samræmi við viðgerðarákvæði ISO 1461. Best er að forðast suðu á galvaniseruðum hlutum á hönnunarstigi.
Q:Hversu mikil hefur veltuþol áhrif á massa afhents geisla?
A: Veltingjavik á vef- og flansþykkt eru venjulega nokkur prósent hvoru megin við nafnverð, sem þýðir sambærileg breytileiki í massa á metra. Kaupendur sem panta stór tonn krefjast venjulega reikningsgerðar á raunverulegum vigtuðum massa til að forðast kerfisbundinn mun á langri pöntun.
Q:Hvaða lengdarvikmörk er eðlilegt fyrir heita-valsaða H-bita?
A: Millilengdir eru venjulega afgreiddar á bilinu 6 m til 12 m með jákvæðu skurðþoli og saga- föstum lengdum er venjulega haldið við 0/+5 mm. Þrengsli er hægt að ná með kaldsögun en ætti að taka fram áður en pöntunin er valsuð, því þau hafa áhrif á hvernig myllan skipuleggur skurð sinn.
Q:Hvaða einkunn ætti að nota fyrir lágt-hitastig?
A: Fyrir þjónustu undir 0 C er krafist einkunna með tilteknum áhrifaflokki. S355J2 til EN 10025-2 eða Q355D til GB/T 1591-2018 eru algengir kostir og ASTM A572 efni ætti að panta með viðbótarálagsprófunarkröfu. A36 í grunnformi sínu ber enga ábyrgð á lághitaáhrifum.