

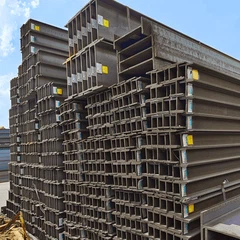
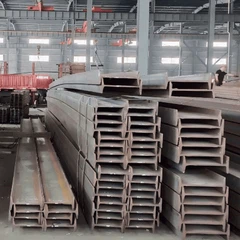


S275JR er almennt talið hafa góða suðuhæfni vegna stýrðs, tiltölulega lágs kolefnisinnihalds og tiltekins hámarks kolefnisjafngildis (CEV).
Kolefnisjafngildi (CEV): Þetta er reiknuð tala sem spáir fyrir um hörku og sprungunæmi hita-svæðisins (HAZ). Algeng formúla er: CE(IIW)=C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15. Fyrir S275JR krefjast -sérstakir staðlar oft CEV minna en eða jafnt og 0,40% eða 0,44%. Lægri CEV (<0.40) indicates excellent weldability with minimal risk of cold cracking.
Bestu starfshættir fyrir suðuhæfni:
Undirbúningur fyrir-suðu: Fjarlægðu malahrist, ryð, málningu, raka og fitu af suðusvæðinu (venjulega 25-50 mm á hvorri hlið) til að koma í veg fyrir að porosity og vetni komist inn.
Val á fyllingarmálmum: Notaðu fyllimálma með samsvarandi eða ofurstyrk (td EN ISO 2560-A: E 42 3 B 1 2 H5). Fyrir mikilvægar samskeyti er eindregið mælt með vírum með lága-vetnisrafskaut (tilgreind með „H“ í flokkuninni, td E7018) eða lágt-vetnisflæði-kjarna til að lágmarka hættuna á kuldasprungum af völdum vetnis.
Forhitun: Fyrir þunna hluta (<25-30mm) in ambient conditions, preheat is usually not required due to the low CEV. For thicker sections, highly restrained joints, or welding in cold environments (<5°C), a mild preheat (e.g., 50-100°C) is advisable to slow the cooling rate and allow hydrogen to diffuse out.
Hitainntak: Notaðu miðlungs hitainntak. Mjög lágt hitainntak getur skapað of harða HAZ, á meðan mjög mikil hitainntak getur gróft kornið og dregið úr seigleika.
Eftir-suðuskoðun: Fyrir mikilvægar byggingarsuður ætti að framkvæma ó-eyðandi prófun (NDT) eins og segulmagnaðir agnir (MPI) eða ultrasonic prófun (UT) samkvæmt viðeigandi framleiðslustaðli (td EN 1090).